服务电话
降低磨削电主轴故障率、延长使用寿命的运维要点
来源:http://www.yrdzz.com/news/1217.html 发布时间:2026-09-16 点击:2
磨削电主轴是精密磨削设备的核心高速运转部件,具备转速高、精度高、结构精密的特点,直接决定工件加工精度与设备生产效率。电主轴故障多源于日常操作不规范、运维不到位、工况环境恶劣等因素,在正常应用期间,做好标准化使用与定期养护工作,可降低故障概率、延长设备使用寿命,减少维修成本与停机损耗。
规范日常操作,是规避主轴损伤的基础。设备启动前需完成空载预热,低速运行3至5分钟,待主轴温度、转速稳定后再加载磨削作业,避免冷机直接高速重载加工。加工过程中严禁超转速、超负载、超行程运行,避免突发冲击、卡顿与强制进给,防止主轴轴承、转轴出现机械疲劳与形变。同时严控工件装夹精度,装夹不正、偏心晃动会加剧主轴高速振动,长期易导致精度偏移、轴承磨损,引发异响、跳动等故障。
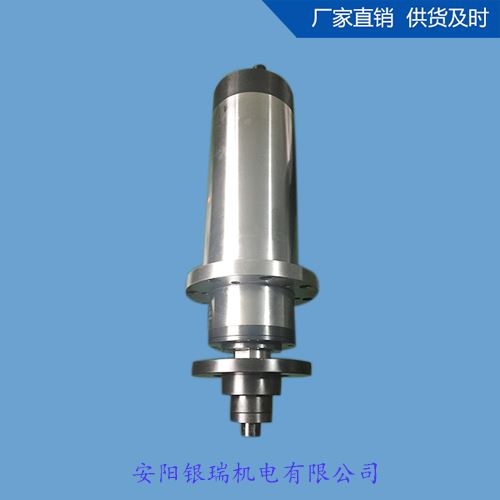
做好润滑与冷却管控,是延长主轴寿命的核心。电主轴多采用油气润滑或油脂润滑模式,需严格按照设备规程定期检查润滑油量、油气压力,及时补充适配润滑油,避免缺油干磨、润滑过量积垢等问题。磨削作业时需保证冷却系统正常运行,冷却液流量、温度达标,及时带走高速运转产生的高温,避免主轴过热变形、轴承退火失效,同时定期清理冷却管路杂质,防止管路堵塞影响散热效果。
优化作业环境与定期巡检,降低故障隐患。磨削车间需保持环境洁净,及时清理粉尘、铁屑、杂物,防止硬质杂质进入主轴内部,磨损精密配件。每日作业前后检查主轴密封、接线、紧固部件,排查异响、抖动、漏油、升温异常等隐患。严格落实设备停机保养,长期闲置时做好防尘防锈防护。通过常态化精细化运维,使电主轴运行稳定,降低故障率,显著延长设备服役周期。
- 上一篇:机械主轴的安装规范与后期维护要点