服务电话
机械主轴损坏判定指南:出现这些现象建议及时更换
来源:http://www.yrdzz.com/news/1220.html 发布时间:2026-11-06 点击:2
机械主轴是各类加工设备的重要运转部件,承载设备切削、打磨、钻孔等核心作业,主轴的运行状态直接决定加工精度和设备稳定性。长期高速运转、负载过载、保养不到位,都会造成主轴老化损坏。很多设备故障源于主轴隐性损伤,若未及时更换,会加剧设备损耗、降低产品合格率。下面为大家梳理需要更换主轴的典型故障现象。
异常异响是主轴损坏非常直观的信号。设备空载或加工作业时,主轴部位出现持续的金属摩擦声、嗡嗡震动声、卡顿异响,区别于设备正常运行的平稳声响。这类问题大多是主轴轴承磨损、内部配件间隙过大、润滑失效导致。轻微异响可通过保养缓解,但若异响持续存在、频次逐渐增加,说明主轴内部结构已出现不可逆磨损,需及时更换。
加工精度下降是主轴故障的表现。日常生产中,若出现工件尺寸偏差超标、表面纹路粗糙、圆度偏差大、加工走位等问题,排除刀具、程序、工装夹具问题后,基本可判定为主轴故障。主轴出现跳动、偏摆、同轴度失衡等问题,会直接破坏加工稳定性,长期带病运行会导致批量工件不合格,增加生产成本。
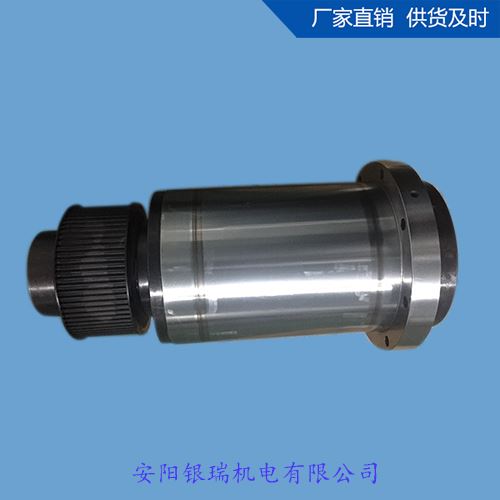
主轴温升异常、运转卡顿也是重要预警。设备运行短时间内,主轴壳体温度快速升高,出现发烫、过热报警,大概率是主轴内部配件磨损、间隙异常导致摩擦加剧。同时,开机主轴转动卡顿、启停不顺畅、空载转动阻力过大,甚至出现轻微抱死现象,说明主轴内部结构磨损严重,继续使用易引发设备停机故障。
此外,主轴漏油、松动晃动也需重视。主轴密封件老化破损,会出现润滑油渗漏问题,不仅导致润滑不足加剧磨损,还会污染设备和工件。作业时主轴端头有明显晃动、间隙偏大,也是主轴损耗严重的表现。
总而言之,异响、精度偏差、过热卡顿、漏油晃动,是机械主轴损坏的主要判断依据。企业需定期检查主轴运行状态,出现以上故障现象时,及时停机检修、更换主轴,可规避设备故障,确保生产稳定,减少不必要的生产损耗。